Деревянные поддоны ломаются под тяжелыми заготовками за пару недель, а пластиковые ящики трескаются от случайных ударов вилочного погрузчика. В цехах с литьем, штамповкой и метизами разрушение коробов ведет к потерям сырья и постоянным затратам на замену инвентаря.
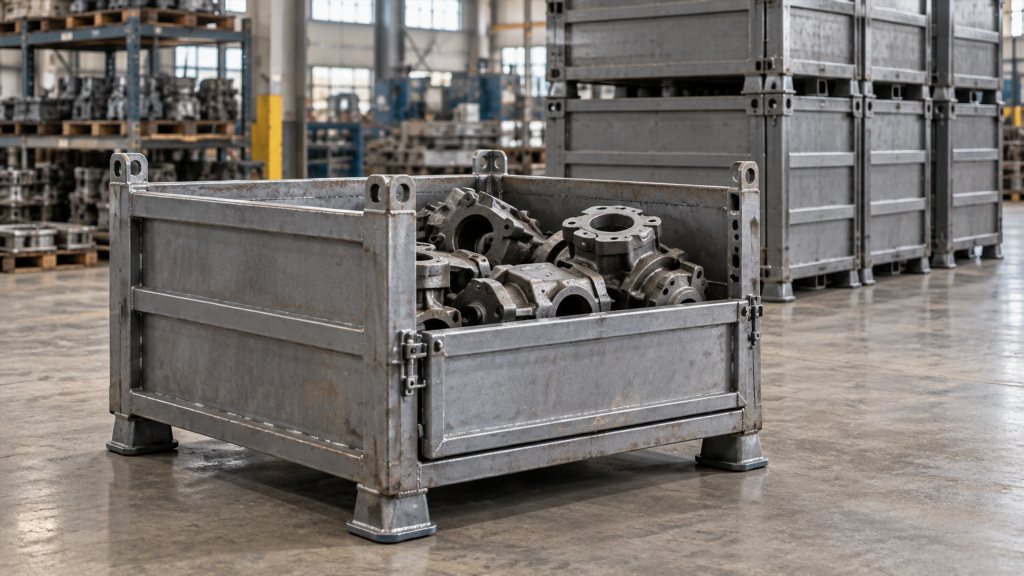
Надежным решением для заводской логистики служит стальной ящик усиленной конструкции. Прочный каркас выдерживает многотонное ярусное складирование и защищает детали при межцеховой транспортировке.
Параметры выбора емкостей под цеховые нагрузки
При подборе оценивают ключевые рабочие узлы, чтобы стенки не деформировались под весом насыпного груза:
- толщина стали: для легких заготовок берут 1.5-2 мм, под тяжелое литье дно усиливают листом от 2.5 до 3 мм;
- проушины: петли обязаны выдерживать подъем краном при полной загрузке емкости;
- створки: откидной борт упрощает выемку деталей со дна без разборки штабеля.
Расчетный запас прочности силового каркаса должен составлять от 20 до 25% к номинальному весу груза.
Опоры и устойчивость штабеля
Ножки чашечного типа надежно фиксируют верхний ящик на нижнем, исключая падение стопки при вибрациях от проезжающей складской техники.
Чем стальные ящики практичнее дерева и пластика
В суровых производственных условиях заводская металлическая тара не трескается на морозе при -30 градусах и не горит от случайных искр или окалины.
На складах металл дает ощутимую экономию полезной площади. Жесткая конструкция позволяет безопасно выстраивать ряды высотой в четыре яруса, освобождая до 40% свободного места:
- огнестойкость исключает возгорание при контакте с горячей стружкой;
- отсутствие щелей защищает пол от просыпания мелкого крепежа;
- жесткая рама сохраняет геометрию при тряске в кузове грузовика.
Снижение риска повреждения деталей быстро окупает затраты на переоборудование складской зоны.
Контроль геометрии и сварных швов при приемке
Безопасность рабочих зависит от качества сборки ящиков. При осмотре партии проверяют соосность ножек: перекос даже на два миллиметра делает колонну неустойчивой. Сварные швы обязаны быть сплошными, без пор и шлака, особенно вокруг строповочных петель.
Защитную эмаль наносят на очищенный металл, чтобы исключить появление коррозии в сырых неотапливаемых ангарах.
При подготовке материала использованы технические требования и нормативы с сайта https://promexcut.ru/, где представлены стандарты раскроя и конструктивные схемы емкостей для промышленного применения.
