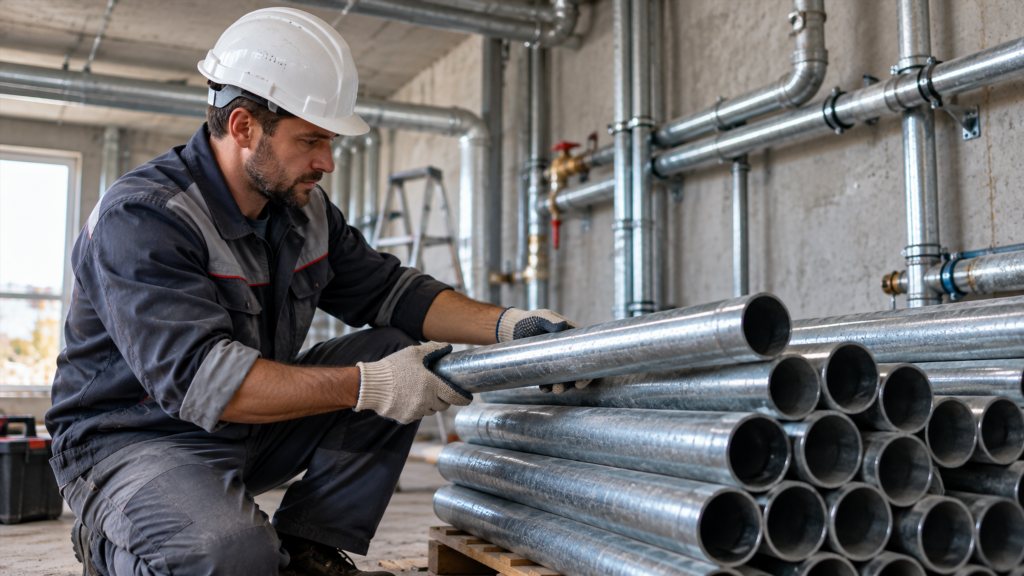
Водогазопроводная труба — самый ходовой профиль в инженерных сетях. И самый недооценённый: её варят «как обычную», потом удивляются свищам по шву и почернению внутри оцинковки. Разберём, что отличает ВГП от остальных труб и какие режимы она реально держит.
Что нормирует ГОСТ 3262-75
Стандарт описывает стальные трубы с резьбой и без, предназначенные для водопроводов, газопроводов и систем отопления. Ключевое: труба сварная, шов продольный, получена из рулонной стали на трубоэлектросварочном стане.
Сортамент задаётся не наружным диаметром, а условным проходом — Ду 15, 20, 25, 32, 40, 50 и дальше. Ду 15 — это наружные 21,3 мм, Ду 20 — 26,8 мм. Путаница здесь стоит дорого: заказали «трубу 20», получили Ду 20 с наружным 26,8 вместо ожидаемых 20 мм, и фитинги не подошли.
Три исполнения по толщине стенки: лёгкие, обычные, усиленные. Для Ду 25 это 2,8 / 3,2 / 4,0 мм соответственно. Рабочее давление обычной трубы — до 1,6 МПа, и это верхняя граница применимости: на пар высоких параметров и на технологические среды под большим давлением ВГП не идёт, там бесшовная по ГОСТ 8732 или 8734.
Свариваемость: главное отличие
Сталь у ВГП обычно Ст2, Ст3, Ст4 — спокойная или полуспокойная, углерод до 0,22 %. Варится хорошо, подогрева не требует. Проблема не в стали, а в шве и в покрытии.
Продольный шов — зона с другой структурой. При электросварке сопротивлением металл шва и зона термического влияния получают измельчённое зерно и остаточные напряжения. Если поперечный стык попадает ровно на продольный шов, вы варите по уже напряжённому металлу. Правило простое: разворачивайте трубы так, чтобы продольные швы соседних отрезков были разведены минимум на 70-100 мм по окружности и не совпадали со стыком.
Тонкая стенка прожигается. На Ду 15-20 с лёгкой стенкой 2,35-2,8 мм ток, привычный по работе с четвёркой, даёт прожог за секунду. Рабочий диапазон для электрода 2,5 мм — примерно 60-80 А, для 3 мм — 80-110 А, и ведение быстрое, без задержки в одной точке. Корень лучше проходить с отрывом или короткими участками.
Оцинковка: отдельная дисциплина
Оцинкованная ВГП — больше половины рынка, и именно с ней связаны главные ошибки.
Цинк испаряется при 907 °C, плавится при 419 °C. Температура сварочной дуги — несколько тысяч градусов. То есть при сварке по оцинковке цинк в зоне шва выгорает гарантированно, и последствий два.
Первое: пары оксида цинка токсичны. Металлическая лихорадка — не страшилка из инструкции, а реальный результат смены без вытяжки. Нужна принудительная вентиляция, а не открытое окно.
Второе: в шве появляются поры. Выгорающий цинк уходит через расплав, и если ведение медленное, газ не успевает выйти — получается пористый шов, который потечёт по первому же гидроудару.
Практический порядок работы:
- зачистить покрытие до металла на 15-20 мм с каждой стороны от стыка — механически, щёткой или лепестковым кругом;
- варить с повышенной скоростью ведения, на минимально достаточном токе;
- после сварки восстановить защиту — цинконаполненный состав на шов и зону зачистки.
Без восстановления покрытия шов становится самым слабым местом по коррозии: через два-три года в нём дырка, хотя остальная труба как новая.
Альтернатива, о которой часто забывают: резьбовое соединение. ГОСТ 3262 как раз предусматривает трубы с нарезанной резьбой под муфты. Для оцинковки в системах водоснабжения это нередко и быстрее, и долговечнее, чем варить и потом восстанавливать цинк.
Где ВГП не место
Честный список ограничений:
- Пар и высокие температуры. Свыше 1,6 МПа и выше 200 °C — не её область.
- Агрессивные среды. Ни кислоты, ни растворы солей; здесь нужна нержавейка.
- Ответственные газопроводы высокого давления. Там отдельные требования и отдельный сортамент.
- Участки с вибрацией и знакопеременной нагрузкой. Продольный шов на усталость работает хуже бесшовной трубы.
Для внутренних водопроводов, отопления, подводок, каркасов и ограждений — ровно наоборот: ВГП оптимальна по цене и доступности.
Приёмка: три минуты, которые экономят смену
Толщина стенки. Штангенциркуль на торце. «Лёгкую» часто продают как «обычную» — разница в 0,4 мм на глаз не видна, а прожог при сварке обеспечен.
Качество шва. Визуально по всей длине: наплывы, смещение кромок, непровар. Трубу с дефектным продольным швом в напорную систему ставить нельзя, как бы ни торопил график.
Покрытие. У оцинковки смотрят равномерность: пятна, наплывы, участки без цинка. Цинк толщиной меньше 30 мкм не даст обещанного срока.
Сертификат. Марка стали и номер плавки. Ст3сп и Ст3кп ведут себя при сварке по-разному, и знать, что в руках, полезно до, а не после.
Про наличие
Ходовые Ду 15-50 обычно есть на складах в обоих исполнениях, чёрные и оцинкованные. Крупные диаметры и усиленная стенка чаще под заказ.
Для монтажа в Петербурге и Ленобласти лучше заранее проверить доступность труб по каждому условному проходу. Если проектом предусмотрена труба ВГП купить её нужно с учётом не только Ду, но и длины заготовок, а также необходимости резьбы. Небольшая разница в цене в такой ситуации обычно менее существенна, чем возможная задержка монтажа.
Итого
ВГП прощает многое, но не прощает трёх вещей: совпадения поперечного стыка с продольным швом, сварки по неснятому цинку и завышенного тока на тонкой стенке. Уберите эти три ошибки — и труба отработает свой срок без сюрпризов.
